|
全自动平面口罩机调试要点,新手操作收藏这篇
访问:1次 时间:2026-11-04
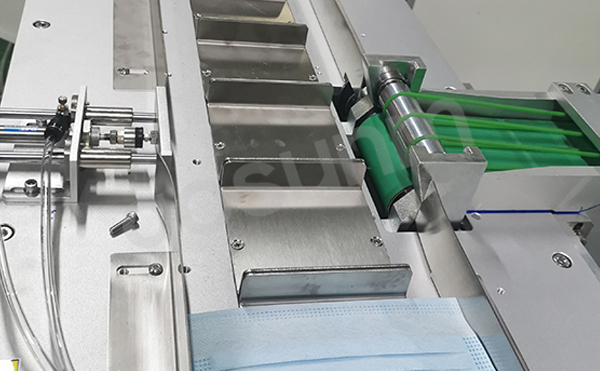
全自动平面口罩机涉及放料、折叠、鼻梁条植入、焊接、裁切等多个环节,各工序衔接紧密,调试不到位就容易出现跑偏、焊接不牢、尺寸偏差等问题。对新手而言,掌握系统化的调试思路,比零散地处理故障更有效。以下从几个关键环节梳理调试要点,供实际操作参考。
一、调试前的准备工作
开机调试前,应先确认设备各部件安装到位、紧固件无松动,气路与电路连接正常。检查超声波焊接系统、传动机构、放料轴等关键部位是否处于待机状态。同时准备好待调试的原材料,包括无纺布、熔喷布、鼻梁条和耳带,确认材料规格与设备适配。环境方面,保持车间温湿度相对稳定,避免材料因受潮或静电影响走料顺畅度。准备工作做得细,后续调试才能少走弯路。
二、放料与张力调节
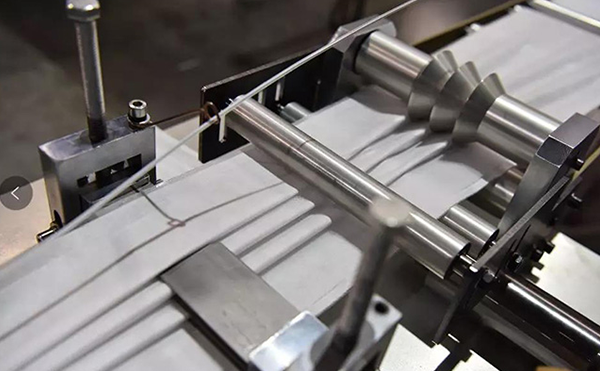
多层布料在放料过程中需保持张力均匀,否则容易出现布料起皱、跑偏或层间错位。调试时应逐层调整放料轴的阻力,观察布料行进是否平稳,各层是否对齐。张力过大会拉伸材料,影响成品尺寸;张力过小则布料松散,折叠时容易偏移。建议低速运行状态下先调好各层张力,再逐步提速观察稳定性。
三、折叠与鼻梁条植入
折叠机构决定口罩本体的成型效果。全自动平面口罩机调试时需确认折叠角度与位置准确,布层走向符合工艺要求,避免出现折边不齐或层间错位。鼻梁条植入环节要重点关注送料长度与切刀位置,确保鼻梁条居中、长度一致、切断整齐。若出现鼻梁条偏移或外露,应检查导向槽是否对齐、送料轮压力是否合适。
四、超声波焊接调试
焊接质量直接影响口罩的牢固度与外观。调试时应根据材料厚度调整焊接压力、时间和振幅参数,观察焊点是否均匀、牢固,避免出现虚焊、过焊或烧穿。焊模与底模的平行度、间隙也需检查,确保接触面受力一致。耳带焊接同样关键,需确认耳带位置对称、焊接点牢固,拉扯时不易脱落。建议每次调整只改变一个参数,便于判断效果。
五、裁切与成品尺寸控制
裁切环节要保证切口整齐、尺寸一致。调试时检查切刀锋利度与安装位置,确认裁切同步性与送料速度匹配。若成品长度出现偏差,可从送料辊压力、编码器信号、牵引速度等方面逐项排查。尺寸稳定后,再连续运行观察一段时间,确认不会因速度变化而漂移。
六、运行观察与日常维护
调试完成后,应先低速连续运行,观察各工序衔接是否顺畅、成品是否稳定,再逐步提升至正常生产速度。日常使用中,定期清洁焊模、检查易损件磨损情况、保持传动部件润滑,能有效减少突发故障。新手操作时建议做好调试记录,把每次参数调整与成品表现对应起来,积累经验。
总体而言,平面口罩机调试需要耐心与条理,按放料、折叠、焊接、裁切逐环节推进,控制好变量、勤于观察记录,新手也能逐步掌握要领,让设备运行更平稳、成品更稳定。
更多相关口罩机信息,请关注佼佼者自动化专注全自动口罩机,KN95口罩机,KF94口罩机,平面口罩机,杯型口罩机等口罩设备,欢迎在线咨询客服,或是拨打佼佼者自动化口罩机厂家服务热线(网站右侧)进行咨询,我们将竭诚为您提供优质的服务!
|